English
Vijesti
Dom / Vijesti / Vijesti iz industrije / Vodič za lemljeni ekonomajzer na bazi nikla: vrste, struktura i odabir
A lemljeni ekonomajzer na bazi nikla i s jedinica za izmjenu topline dimnih plinova u kojoj su spojevi rebro-cijev i cijev-glava toplinske cijevi ili snopa rebrastih cijevi oblikovani upotrebom tvrdog dodatnog metala na bazi nikla umjesto konvencionalnog zavarivanja topljenjem ili mehaničkog širenja cijevi. Ova metoda spajanja proizvodi kontinuiranu metaluršku vezu bez šupljina koja je općenito otpornija na koroziju točke rosišta sumporne kiseline i taloženje amonijevog bisulfata koji se nalazi u strujama dimnih plinova kemijskih, metalurških, energetskih i sintetičkih amonijaka, što je glavni razlog zašto postrojenja odabiru ovaj dizajn kada vraćaju otpadnu toplinu niske do srednje temperature iz kiselog ili visoko vlažnog plina. Odjeljci u nastavku objašnjavaju kako je ova oprema klasificirana, kako je napravljena, gdje se primjenjuje, kakva je usporedba s konvencionalnim dizajnom s rebrastim cijevima i kakva joj je rutinska njega obično potrebna, uz uključeno nekoliko dijagrama i strukturni dijagram kako bi se usporedbe lakše pročitale na prvi pogled.
Ekonomizator, u općenitom kontekstu kotlova i industrijskih peći, je izmjenjivač topline postavljen na zadnjem kraju dimnog plina koji vraća preostalu toplinsku energiju prije ispuštanja plina, obično je koristeći za predgrijavanje napojne vode, procesne vode ili zraka za izgaranje. Ova obnovljena toplina smanjuje unos goriva potrebnog za postizanje iste procesne temperature, što je jedan od razloga zašto je oprema za povrat otpadne topline privukla stalnu pozornost postrojenja koja rade pod strožim očekivanjima industrijske energetske učinkovitosti. Lemljeni ekonomajzer na bazi nikla poseban je konstrukcijski pristup unutar ove kategorije opreme, izgrađen oko rebrastih čeličnih cijevi ili elemenata toplinskih cijevi čiji su kritični spojevi spojeni kroz kontrolirani proces lemljenja na bazi nikla, a ne elektrolučnim zavarivanjem ili ekspanzijom valjka.
Karakteristika ovog dizajna je kvaliteta spoja. U zavarenom ili ekspandiranom spoju, mikroskopske praznine ili zone pod utjecajem topline mogu postati početne točke za koroziju u pukotinama nakon što se dimni plin ohladi ispod točke kiselog rosišta i počne se stvarati kondenzat. Lemljenje s dodatnim metalom na bazi nikla potpunije ispunjava ova sučelja, što smanjuje broj mjesta inicijacije korozije duž baze peraja i priključaka zaglavlja. Ovo je prijedlog temeljne vrijednosti lemljenog ekonomajzera na bazi nikla: usmjeren je na specifičan način kvara, koroziju rosišta na spojevima rebra i cijevi, što ograničava radni vijek mnogih konvencionalnih ekonomajzera na niskim temperaturama. Postrojenja koja rukuju otpadnim plinom od kemikalija ugljena, ispušnim plinovima metalurških peći, procesnim plinom sintetskog amonijaka i otpadnim plinom iz kotlova na ugljen su među tipičnim korisnicima ove opreme jer ti tokovi plina obično nose spojeve sumpora, kloride ili visok sadržaj vlage.
Vrijedno je napomenuti da lemljeni ekonomajzer na bazi nikla nije jedan fiksni proizvod, već metoda konstrukcije koja se može primijeniti na nekoliko strukturnih formata, što je obrađeno u sljedećem odjeljku. Razumijevanje tipskih razlika pomaže pri usporedbi ponuda proizvođača lemljenog ekonomajzera na bazi nikla ili ocjenjivanju prijedloga dobavljača opreme za povrat otpadne topline dimnih plinova, budući da sam pojam ne specificira raspored cijevi, geometriju rebara ili konfiguraciju snopa.
Ključni zaključak: postupak lemljenja na bazi nikla primarno je strategija otpornosti na koroziju i integriteta spojeva, primijenjena na ekonomajzere s toplinskim cijevima ili rebrastim cijevima koji rade u uvjetima dimnih plinova gdje je kondenzacija rosišta stalna briga.
Lemljeni ekonomajzeri na bazi nikla općenito se proizvode u četiri strukturna formata, od kojih svaki odgovara različitim uvjetima dimnih plinova. Odabir između njih uglavnom ovisi o opterećenju prašinom, raspoloživom prostoru i tome koliko je radna temperatura blizu točke kiselog rosišta. Postrojenje koje kupuje od dobavljača lemljenog ekonomajzera na bazi nikla obično će biti upitano o ovim varijablama prije nego što se predloži konfiguracija, budući da je neusklađenost između stanja plina i formata cijevi čest uzrok preranog obraštanja ili korozije. Tablica u nastavku sažima četiri formata zajedno s njihovim strukturnim značajkama i tipičnim uvjetima primjene.
Vrsta toplinske cijevi
Zatvoreni elementi toplinske cijevi s lemljenim dijelovima isparivača i kondenzatora; nema izravnog miješanja između tekućina na strani dimnih plinova i vode. Tip spiralno rebraste cijevi
Rebra namotana i zalemljena na vanjsku površinu cijevi kako bi se povećala površina prijenosa topline na strani plina unutar kompaktnog otiska. Vrsta gole (svijetle) cijevi
Glatka površina cijevi bez rebara, odabrana za dimne plinove s velikom količinom prašine ili pepela gdje bi se razmak od rebara brzo zaprljao. Modularni klizni tip
Unaprijed sklopljeni dijelovi snopa montirani na zajednički okvir za bržu ugradnju na licu mjesta u projektima naknadne ugradnje.
| Vrsta | Strukturna značajka | Tipično stanje dimnih plinova | Ključna karakteristika |
|---|---|---|---|
| Vrsta toplinske cijevi | Zatvorene cijevi radnog fluida s lemljenim spojevima isparivač/kondenzator | Umjerena prašina, proces osjetljiv na vlagu | Nema unakrsnog protoka između krugova plina i vode |
| Tip spiralno rebraste cijevi | Zalemljena spiralna ili nazubljena rebra na površini cijevi | Niska do umjerena prašina, prostorno ograničen raspored | Veća površina na strani plina po jedinici duljine |
| Tip gole (lagane) cijevi | Glatka vanjska površina cijevi, lemljeni spojevi glave | Visoka količina prašine ili plina koji sadrži pepeo | Niža tendencija onečišćenja između redova cijevi |
| Modularni klizni tip | Prethodno sastavljeni lemljeni snopovi na zajedničkom okviru | Projekti rekonstrukcije s ograničenim vremenom postavljanja | Smanjeni rad na montaži na licu mjesta |
Osim strukturalnog formata, sam materijal spoja glavna je varijabla na širem tržištu ekonomajzera i korisno je vidjeti kako se lemljeni spojevi na bazi nikla uspoređuju s drugim uobičajenim obradama cijevi prije nego što pogledate preostale dijelove. Donji grafikon postavlja četiri uobičajena pristupa spojevima cijevi jedan pored drugog na općoj ljestvici otpornosti na koroziju. Ova je ljestvica ilustrativna inženjerska usporedba, a ne rezultat laboratorijskog ispitivanja, namijenjena za prikaz relativnog položaja, a ne preciznih numeričkih vrijednosti. Čista cijev od ugljičnog čelika uključena je kao osnovna referenca budući da nema dodatnu zaštitu od korozije na spoju. Obojeni ili presvučeni ugljični čelik dodaje površinsku barijeru, ali se ta barijera može lokalno oštetiti tijekom rada. Standardna cijev od legure poboljšava otpornost osnovnog materijala bez nužnog mijenjanja kvalitete spoja, dok lemljena cijev na bazi nikla rješava sam spoj, koji je često prva točka kvara u niskotemperaturnom ekonomajzeru.
Čitajući ovu tablicu od vrha prema dolje, svaka traka predstavlja postupnu promjenu u tome kako se spoj ili površina odupiru koroziji rosišta, a ne samo promjenu materijala osnovne cijevi. Šipka od golog ugljičnog čelika nalazi se najniže jer nema dodatnu zaštitu na spoju peraje i cijevi ili spoju glave, tako da će svaki kondenzat koji se stvori izravno doći u kontakt s nezaštićenim čelikom. Obojena ili presvučena čelična šipka poboljšava ovu osnovnu vrijednost, ali premazi su skloni lokaliziranim oštećenjima uslijed termičkih ciklusa, erozije prašine ili operacija ispuhivanja čađe, što s vremenom može ponovno otvoriti nezaštićena mjesta. Standardna cijev od legure ponovno radi bolje jer sam rasuti materijal nosi veći inherentni otpor, iako se područje spoja i dalje može ponašati drugačije od matične cijevi ako je zavarena ili proširena umjesto lemljena. Lemljena cijev na bazi nikla nalazi se na vrhu ljestvice u ovoj ilustrativnoj usporedbi jer postupak lemljenja posebno cilja na spojnu površinu, zatvarajući male praznine koje bi inače koncentrirale korozivni napad. Ovaj obrazac je u skladu s općim razlogom zbog kojeg su lemljeni ekonomajzeri na bazi nikla specificirani za kisele dimne plinove ili dimne plinove visoke vlažnosti: poboljšanje je koncentrirano točno tamo gdje konvencionalni dizajni prvo zakažu. Također je vrijedno napomenuti da je otpornost na koroziju samo jedna od nekoliko varijabli dizajna, a kompletan odabir opreme trebao bi je odvagnuti zajedno s opterećenjem prašinom, brzinom plina i raspoloživim prostorom, o čemu se govori u sljedećim odjeljcima. Čitatelji koji ocjenjuju prijedlog proizvođača lemljenog ekonomajzera na bazi nikla mogu koristiti ovo opće rangiranje kao početni okvir, a zatim zatražiti specifične zajedničke podatke o kvalifikaciji relevantne za njihovu vlastitu kemiju dimnih plinova. Budući da su prikazane vrijednosti ilustrativne, a ne laboratorijski certificirane brojke, treba ih tretirati kao konceptualni vodič za usporedbu pristupa dizajnu, a ne kao zamjenu za ispitivanje korozije na određenom mjestu.
Ključni zaključak: odabir tipa i obrada spojeva su odvojene odluke, a proces lemljenja na bazi nikla posebno ojačava područje spojeva koje konvencionalni zavareni ili ekspandirani dizajni gube prvo zbog korozije rosišta.
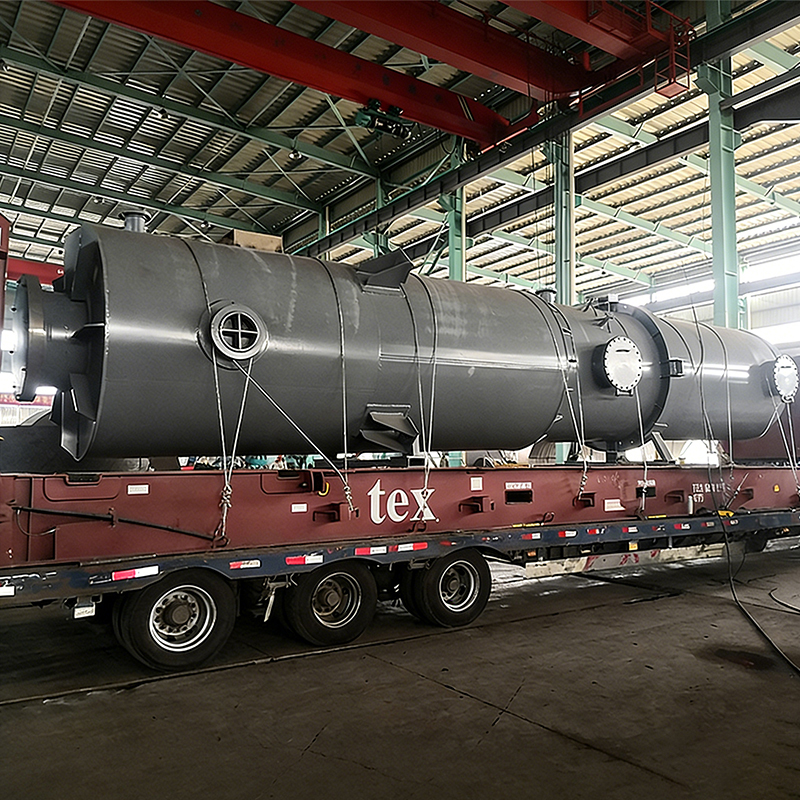
Većina lemljenih ekonomajzera na bazi nikla izgrađenih na formatu toplinske cijevi radi kao zatvoreni, pasivni sustav prijenosa topline. Svaki element toplinske cijevi sadrži malu količinu radne tekućine zatvorene unutar metalne cijevi pod djelomičnim vakuumom. Donji dio cijevi, koji se naziva isparivač, nalazi se na putu vrućeg dimnog plina, gdje radni fluid apsorbira toplinu i isparava. Para zatim putuje u gornji dio, nazvan kondenzator, koji se nalazi u vodi ili procesu tekućine, gdje otpušta toplinu i kondenzira se natrag u tekućinu prije nego što se gravitacijom vrati u isparivač. Budući da se krugovi na strani plina i na strani vode nikada fizički ne miješaju unutar ekonomajzera toplinske cijevi, ovaj raspored općenito se smatra smanjenjem posljedica kvara jedne cijevi u usporedbi s dizajnom u kojem plin i voda izravno dijele istu stijenku cijevi.
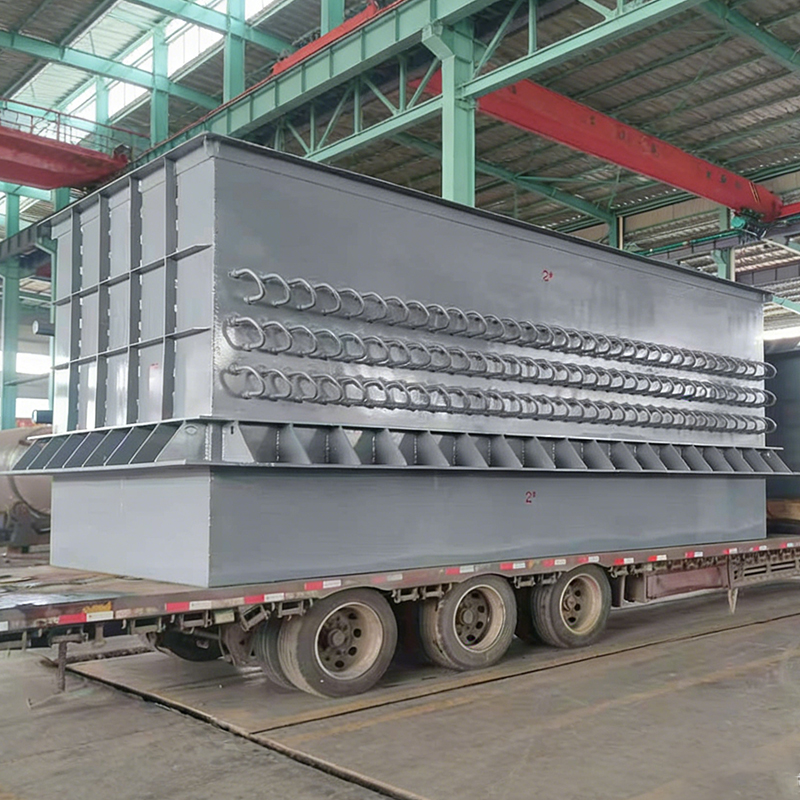
Proces tvrdog lemljenja na bazi nikla primjenjuje se na nekoliko strukturnih točaka: gdje se rebra pričvršćuju na tijelo cijevi, gdje se pojedinačne cijevi spajaju u kolektor kolektora i gdje potporne pregrade dodiruju snop cijevi. Metalurško spajanje na cijeloj površini na tim točkama smanjuje toplinski kontaktni otpor i uklanja male pukotine koje inače zadržavaju kondenzat i prašinu. Donji dijagram ilustrira opći raspored kućišta, snopa cijevi, zaglavlja i plinskih priključaka koji se nalaze u tipičnoj jedinici lemljenog ekonomajzera na bazi nikla.
U ovom općem strukturnom prikazu, kućište čini vanjsku ljusku koja usmjerava dimni plin preko snopa cijevi u kontroliranoj putanji, ulazeći blizu vrha jedinice i izlazeći nakon prolaska preko rebrastih ili golih površina cijevi. Sam cijevni snop, prikazan kao mreža kružnih poprečnih presjeka unutar izrezanog prozora, mjesto je gdje lemljeni spojevi na bazi nikla obavljaju većinu svog posla, budući da je to područje izloženo najvećim promjenama temperature i najvećem riziku od stvaranja kondenzata. Ulazni i izlazni kolektori skupljaju i distribuiraju vodu ili procesnu tekućinu na suprotnoj strani toplinske cijevi ili rebraste cijevi od dimnog plina, a lemljeni spojevi na tim spojevima kolektora obično se pregledavaju tijekom planiranog održavanja jer nose i toplinsko naprezanje i, u mnogim izvedbama, određeno mehaničko opterećenje od težine snopa cijevi. Potporni okvir ispod kućišta nosi sastavljenu težinu jedinice i omogućuje joj da se postavi unutar postojećeg kanala ili putanje dimnih plinova bez potrebe za velikim strukturalnim preinakama okolnog čelika. U usporedbi s ekonomizatorom izrađenim od zasebno zavarenih dijelova cijevi, lemljeni snop na bazi nikla općenito se može unaprijed sastaviti i provjeriti kvalitetu kao cjelovita jedinica prije ugradnje, što smanjuje količinu rada na spajanju na terenu potrebnog na gradilištu. Ovaj strukturni pristup jedan je od razloga zašto proizvođač opreme za povrat otpadne topline iz dimnih plinova sa vlastitim razvojem toplinskih cijevi, lemljenjem na bazi nikla i sposobnošću izrade tlačnih posuda može ponuditi dosljedniju kontrolu kvalitete u cijelom paketu umjesto oslanjanja na višestruke podugovorene korake spajanja.
Ključni zaključak: lemljeni spojevi na bazi nikla koncentrirani su na spojevima peraje-cijev i kolektor, što je točno mjesto gdje je konvencionalni snop ekonomajzera najviše izložen kondenzaciji rosišta i toplinskom ciklusu.
Lemljeni ekonomajzer na bazi nikla rijetko je samo jedan korak izmjene topline; češće se raspoređuje kao niz stupnjeva kroz koje dimni plin prolazi jedan za drugim, pri čemu temperatura plina postupno pada u svakom stupnju. Razumijevanje ovog stupnjevitog temperaturnog profila korisno je za odabir mjesta na kojem bi unutar cjelokupnog puta plina trebao biti postavljen dio za niske temperature, otporan na koroziju, kao što je lemljeni snop na bazi nikla. Općenito, raniji stupnjevi podnose više temperature plina gdje je rizik od korozije manji, dok se završni stupnjevi približavaju kiseloj točki rosišta, što je upravo mjesto gdje lemljeni spojevi na bazi nikla daju najviše koristi. Grafikon u nastavku prikazuje ilustrativnu višestupanjsku temperaturnu krivulju, koja se kreće od ulaza dimnih plinova kroz tri međustupnja do konačnog izlaza. Prikazane vrijednosti predstavljaju tipični inženjerski obrazac, a ne izmjerene podatke iz određene instalacije, a stvarne brojke variraju s vrstom goriva, omjerom viška zraka i uzvodnom opremom.
Gornja krivulja pokazuje pad temperature dimnih plinova od ulaznog stanja od otprilike 350 stupnjeva Celzijusa prema dolje do izlaznog stanja od približno 120 stupnjeva Celzijusa kroz četiri stupnja izmjene topline. Najstrmiji pad događa se između ulaza i prvog stupnja, što odražava činjenicu da je temperaturna razlika između plina i vode najveća u ovoj točki, što dovodi do najveće brzine prijenosa topline. Kako plin prolazi kroz Fazu 2 i Fazu 3, razlika u temperaturi se smanjuje, a stopa preuzimanja topline po stupnju postaje manja, što je normalna karakteristika izmjene topline u suprotnom ili poprečnom toku, a ne znak slabe izvedbe opreme. U trenutku kada se plin približi izlazu, obično je unutar raspona točke kiselog rosišta za goriva koja sadrže sumpor, što je radna zona u kojoj se najčešće specificiraju lemljeni spojevi na bazi nikla jer je najvjerojatnije da će se kondenzat formirati u ovoj fazi. Pozicioniranje lemljenog snopa na bazi nikla posebno u završnim fazama na nižim temperaturama uobičajena je strategija projektiranja, budući da se u ranijim fazama na višim temperaturama često mogu koristiti konvencionalnije metode spajanja cijevi bez iste izloženosti koroziji. Ovaj postupni pristup također ima praktičnu korist za planiranje održavanja: budući da se rizik od korozije koncentrira u najhladnijoj fazi, rasporedi pregleda i čišćenja mogu se ponderirati prema tom dijelu umjesto da se cijeli paket tretira na identičan način. Inženjeri koji pregledavaju prijedlog proizvođača lemljenih ekonomajzera na bazi nikla često pitaju kako su lemljeni dijelovi raspoređeni po fazama, jer to utječe i na strategiju zaštite od korozije i na cjelokupni raspored opreme. Također je korisno napomenuti da točne temperaturne vrijednosti za bilo koje specifično postrojenje ovise o sadržaju sumpora u gorivu, vlažnosti dimnih plinova i temperaturi vode ili procesne tekućine s druge strane snopa, tako da se ovdje prikazana krivulja treba čitati kao opći oblik, a ne kao fiksna specifikacija.
Ključni zaključak: brzina prijenosa topline najveća je tamo gdje je razlika u temperaturi plina i vode najveća, dok je rizik od korozije najveći u najhladnijoj fazi blizu izlaza, zbog čega su lemljeni dijelovi na bazi nikla obično koncentrirani prema završnoj fazi višestupanjskog ekonomajzera.
Lemljeni ekonomajzeri na bazi nikla primjenjuju se na niz industrijskih izvora dimnih plinova, a prava konfiguracija ovisi o usklađivanju opreme sa specifičnim uvjetima plina na svakom mjestu. Tablica u nastavku navodi uobičajene scenarije primjene uz čimbenike odabira koji obično usmjeravaju dizajn određene jedinice, prikazane jedan pored drugog tako da se dva popisa mogu čitati zajedno.
Tipični scenariji primjene
| Ključni čimbenici odabira
|
Svaki scenarij primjene teži pridavanju različite težine gore navedenim faktorima odabira. Otpadni plin iz kotla na ugljen, na primjer, često nosi umjereno opterećenje prašinom i sadržaj sumpora koji je izravno povezan s izvorom ugljena, tako da su margina točke rosišta i sposobnost rukovanja prašinom obično glavna razmatranja. Kemijski otpadni plin iz ugljena može se uvelike razlikovati od procesa do procesa, ponekad noseći veću vlagu ili kemijske kontaminante, što posebno povećava važnost otpornosti spojeva na koroziju, čineći lemljenu konstrukciju na bazi nikla uobičajenom. Dimni plin iz metalurške peći često teče s većim opterećenjem prašinom s grubljim česticama, što je jedan od razloga zašto se gola cijev ili širi formati razmaka rebara češće odabiru za ovaj scenarij umjesto usko raspoređenih spiralnih rebara koji bi se brzo zaprljali. Oporaba topline procesnog plina sintetskog amonijaka daje prioritet dosljednom dugoročnom radu s obzirom na kontinuiranu prirodu proizvodnje amonijaka, tako da se pouzdanost spoja i pristup inspekciji jako ponderiraju tijekom odabira. Za usporedbu, pomoćni kotlovi za proizvodnju električne energije često imaju standardiziranije plinske uvjete, što omogućuje odabir da se više usredotoči na prostorna ograničenja i integraciju s postojećim kanalima. U praksi se većina odluka o odabiru svodi na balansiranje margine točke rosišta u odnosu na opterećenje prašinom, budući da ova dva čimbenika povlače dizajn prema različitim konfiguracijama peraja. Dobavljač lemljenog ekonomajzera na bazi nikla obično će zahtijevati podatke o analizi dimnih plinova, očekivanu koncentraciju prašine i ciljanu izlaznu temperaturu vode prije nego što predloži određeni format cijevi i raspored rebara, budući da ti unosi izravno određuju je li toplinska cijev, spiralno rebrasta, gola cijev ili modularna konfiguracija bolja početna točka.
Ključni zaključak: usklađivanje formata cijevi i konfiguracije rebara sa specifičnim opterećenjem prašinom i marginom točke rosišta aplikacije općenito je važnije za dugoročnu izvedbu od samog procesa lemljenja.
Donja tablica uspoređuje lemljeni ekonomajzer na bazi nikla s konvencionalnim ekonomajzerom sa zavarenom ili mehanički proširenom rebrastom cijevi u nekoliko praktičnih dimenzija. Ove usporedbe odražavaju opće inženjerske karakteristike povezane sa svakom metodom spajanja, a ne rezultate određenog programa ispitivanja, a stvarna izvedba u bilo kojoj instalaciji ovisi o kemiji plina, radnom ciklusu i praksi održavanja.
| Dimenzija | Lemljeni ekonomajzer na bazi nikla | Konvencionalni zavareni/prošireni ekonomajzer |
|---|---|---|
| Metoda formiranja zglobova | Metalurško spajanje cijele površine putem lemljenja | Zavarivanje topljenjem ili mehaničko proširenje |
| Otpornost na koroziju blizu točke rosišta | Općenito viši zbog smanjenih spojnih razmaka | Izloženiji pukotinskoj koroziji na spojevima |
| Otpor toplinskog kontakta | Niže, zbog kontinuiranog kontakta zglobova | Može biti veći ako ekspanzijski spoj s vremenom olabavi |
| Prikladnost za dimne plinove s visokim sadržajem sumpora | Obično se navodi za ovo stanje | Često zahtijeva dodatne zaštitne mjere |
| Tipično usmjerenje na održavanje | Periodični pregled lemljenih spojeva i onečišćenja | Provjera zavarenih šavova i cjelovitosti dilatacijskih spojeva |
Kako bi se ova usporedba lakše čitala kao cjelina, a ne red po red, radarski dijagram u nastavku prikazuje oba pristupa konstrukciji u pet dimenzija na istoj ilustrativnoj ljestvici od 0 do 10: otpornost na koroziju, cjelovitost spojeva, toplinska kontaktna učinkovitost, kompaktan otisak i tipična duljina intervala održavanja. Plavi oblik predstavlja lemljeni ekonomajzer na bazi nikla, a kestenjasti oblik predstavlja konvencionalni ekonomajzer sa zavarenom ili proširenom rebrastom cijevi. Ove vrijednosti ponovno odražavaju opće inženjersko pozicioniranje, a ne specifično izvješće o ispitivanju, a namijenjene su vizualizaciji gdje se dva pristupa najviše razlikuju i gdje su bliži jedan drugom.
Radarski dijagram na prvi pogled čini vidljivim da se dva pristupa konstrukciji najviše razlikuju po pitanju otpornosti na koroziju i cjelovitosti spoja, što su dvije dimenzije koje su najizravnije povezane s načinom na koji je sam spoj oblikovan. Lemljeni oblik na bazi nikla proteže se dalje prema van na ove dvije osi jer je proces lemljenja posebno usmjeren na zatvaranje malih razmaka i pukotina koje zavareni ili ekspandirani spoj može zadržati. Što se tiče toplinske kontaktne učinkovitosti, lemljena konstrukcija također pokazuje prednost, budući da kontinuirana metalurška veza općenito ravnomjernije prenosi toplinu od mehaničkog spoja koji može lagano olabaviti toplinskim cikliranjem tijekom ponovljenog pokretanja i zaustavljanja. Kompaktna dimenzija otiska, nasuprot tome, pokazuje da se dva oblika blisko preklapaju, što odražava činjenicu da je ukupna veličina jedinice uglavnom određena rasporedom cijevi, razmakom rebara i brzinom plina, a ne samom metodom spajanja; lemljena jedinica na bazi nikla nije inherentno kompaktnija od konvencionalnog dizajna izgrađenog s istim rasporedom cijevi. Duljina intervala održavanja pokazuje umjerenu prednost za lemljenu konstrukciju, koja se općenito pripisuje manjem broju točaka kvara povezanih sa spojem koje zahtijevaju pozornost, iako je još uvijek potrebno rutinsko čišćenje čađe i prašine na oba dizajna, bez obzira na metodu spajanja. Čitajući dvije dimenzije zajedno, praktična implikacija je da se lemljeni ekonomajzer na bazi nikla najbolje razumije kao nadogradnju protiv korozije i pouzdanosti spojeva slojevito postavljenu na dizajn toplinske cijevi ili rebraste cijevi, a ne kao promjenu temeljne geometrije prijenosa topline. Ovo je koristan okvir kada se uspoređuju ponude, budući da bi kupac trebao potvrditi da su tip rebara, razmak cijevi i brzina plina odgovarajuće usklađeni s njihovim stanjem dimnih plinova, uz potvrdu da se koriste lemljeni spojevi, jer se ove dvije odluke bave različitim aspektima dugoročne učinkovitosti. Pogoni koji su prethodno iskusili kvarove zbog korozije baze peraja na konvencionalnom niskotemperaturnom ekonomizatoru često su oni koji su najviše zainteresirani za ovu usporedbu, budući da ona izolira specifično poboljšanje koje se namjerava postići procesom lemljenja.
Ključni zaključak: najveća mjerljiva razlika između dva pristupa konstrukciji koncentrirana je u otpornosti na koroziju i cjelovitosti spoja, dok ukupni otisak jedinice više ovisi o rasporedu cijevi i rebara nego o samoj metodi spajanja.
Ne nudi svaki dio raspona temperature dimnih plinova isti praktični potencijal povrata topline, a to utječe na veličinu i položaj lemljenog ekonomajzera na bazi nikla unutar plinskog puta. Viši temperaturni pojasevi općenito omogućuju povrat više topline po jedinici površine prijenosa topline, budući da je temperaturna razlika koja pokreće prijenos topline veća. Niži temperaturni pojasevi, osobito oni koji se približavaju kiseloj točki rosišta, još uvijek prenose toplinu koja se može povratiti, ali za njezino izdvajanje potrebni su materijali i spojevi koji mogu tolerirati izloženost kondenzatu, što je upravo uloga koju ima proces lemljenja na bazi nikla. Grafikon u stupcu u nastavku predstavlja ilustrativni relativni indeks oporavka kroz četiri temperaturna raspona, namijenjen prikazu općeg inženjerskog obrasca, a ne izmjerene izlazne brojke iz određene instalacije.
Najviši stupac u ovom grafikonu odgovara najvišem temperaturnom pojasu, odražavajući opće načelo da veća temperaturna razlika plina i vode dovodi do veće stope prijenosa topline za određenu površinu. Kako se vrpce spuštaju prema srednjim zonama i zonama blizu rosišta, relativni indeks oporavka se smanjuje, što odražava smanjenje temperaturne razlike o kojoj je bilo riječi u ranijem odjeljku o toplinskoj učinkovitosti. Najkraći stupac, koji predstavlja zonu najbližu točki kiselog rosišta, još uvijek pokazuje potencijal oporabe različit od nule, što je važna točka: oporaba topline ne prestaje samo zato što se plin približava svojoj točki rosišta, već postaje više ovisna o tome da oprema može tolerirati kondenzat koji se može stvoriti u ovom pojasu. Ovo je temperaturni raspon u kojem je najvjerojatnije da će konvencionalni ekonomajzer od ugljičnog čelika bez zaštite spojeva doživjeti ubrzanu koroziju, a to je također raspon u kojem je lemljeni ekonomajzer na bazi nikla najčešće opravdan iz tehničkih razloga. U praktičnom smislu, to znači da ekonomska opravdanost proširenja paketa ekonomizatora dublje u zonu blizu rosišta uvelike ovisi o tome je li dodatna toplina koja se može povratiti u tom pojasu vrijedna konstrukcije otporne na koroziju koja je potrebna za pristup. Neke tvornice odlučuju dimenzionirati svoj lemljeni dio na bazi nikla tako da pokrije ovu završnu traku, dok koriste konvencionalniju konstrukciju za trake na višim temperaturama, što održava konstrukciju otpornu na koroziju usredotočenu tamo gdje daje najveću korist u odnosu na dodatnu složenost. Sadržaj vlage dimnih plinova i razina sumpora u gorivu pomiču se tamo gdje pada praktična točka rosišta, tako da će se točna granica zone "blizu točke rosišta" razlikovati između toka plina iz kemijskog procesa ugljena i toka otpadnog plina iz kotla na ugljen, iako opći oblik krivulje oporabe ima tendenciju zadržavanja preko oba. Inženjeri koji dimenzioniraju sustav često rade s dobavljačem lemljenog ekonomajzera na bazi nikla kako bi identificirali stvarnu marginu točke rosišta za njihov specifični sastav goriva i plina prije finaliziranja koliko daleko u raspon niskih temperatura treba se protezati lemljeni dio.
Ključni zaključak: toplina koja se može povratiti smanjuje se kako temperatura dimnih plinova pada, ali pojas blizu rosišta i dalje ima značajan potencijal povrata, pod uvjetom da je oprema u toj zoni napravljena da tolerira izloženost kondenzatu.
Rutinsko održavanje lemljenog ekonomajzera na bazi nikla općenito slijedi iste široke kategorije kao i druga oprema za povrat topline dimnih plinova, s dodatnom pažnjom na područja lemljenih spojeva tijekom zakazanih pregleda. Povremeno ispuhivanje čađe ili mehaničko čišćenje pomaže u sprječavanju nakupljanja pepela i prašine između rebara ili redova cijevi, što inače može smanjiti prijenos topline na strani plina i povećati otpornost na propuh preko snopa. Revizijski otvori i pristupna vrata, prikazani na strukturnom dijagramu ranije u ovom vodiču, tehničarima omogućuju vizualnu provjeru površina cijevi, stanja peraja i priključaka zaglavlja bez rastavljanja cijele jedinice.
Uvjeti na strani vode također utječu na dugoročnu izvedbu, budući da nakupljanje kamenca na strani kondenzatora ili vode ekonomajzera toplinske cijevi može smanjiti prijenos topline čak i kada je površina na strani plina čista. Obrada napojne vode koja odgovara izvoru vode postrojenja općenito se preporučuje kao komplementarna praksa uz održavanje plinske strane, a ne kao zaseban nepovezan zadatak. Budući da su lemljeni spojevi na bazi nikla dizajnirani da smanje, umjesto da eliminiraju, rizik od korozije na spoju rebra i cijevi, rutinska inspekcija ostaje važan dio dugoročnog rada čak i s ovom poboljšanom konstrukcijom. Postrojenja koja vode dosljedan dnevnik održavanja koji pokriva učestalost ispuhivanja čađe, nalaze inspekcije i sve uočene promjene u otpornosti na propuh u cijelom paketu imaju tendenciju identificirati novonastale probleme ranije od postrojenja koja vrše pregled tek kada problem s performansama postane očit. Ova vrsta preventivnog pristupa općenito je u skladu s načinom na koji se očekuje upravljanje industrijskom opremom za izmjenu topline bilo koje vrste konstrukcije tijekom njezina radnog vijeka.
Ključni zaključak: lemljeni spojevi na bazi nikla smanjuju rizik od korozije na spoju rebra i cijevi, ali ne uklanjaju potrebu za rutinskim čišćenjem čađe, pročišćavanjem vode i periodičnim pregledom spojeva.
Kvaliteta lemljenog ekonomajzera na bazi nikla uvelike ovisi o proizvodnom procesu koji stoji iza njega, budući da kvaliteta lemljenja, rukovanje materijalom cijevi i izrada tlačne posude uzajamno utiču kako bi odredili kako će gotovi snop funkcionirati u radu. Proizvođač opreme za povrat otpadne topline iz dimnih plinova koji održava vlastitu sposobnost u razvoju toplinskih cijevi, tvrdom lemljenju na bazi nikla i proizvodnji tlačnih posuda općenito je bolje pozicioniran za dosljednu kontrolu kvalitete tijekom cijele proizvodne serije, u usporedbi s pristupom koji se oslanja na zasebne podugovorene korake za svaki proces.
Jiangsu Shineng Chemical Equipment Co., Ltd., osnovan 2005., kineski je proizvođač opreme za povrat otpadne topline iz dimnih plinova i tvornica opreme za kemijske procese koja je specijalizirana za istraživanje, razvoj i proizvodnju sustava za povrat otpadne topline dimnih plinova i opreme za kemijske procese, uključujući lemljene konstrukcije ekonomajzera na bazi nikla. Interne mogućnosti tvrtke obuhvaćaju razvoj toplinskih cijevi, tvrdo lemljenje na bazi nikla i izradu tlačnih posuda, što omogućuje da se paket kreće od pripreme cijevi preko lemljenja i konačnog sastavljanja unutar koordiniranog proizvodnog procesa umjesto da prolazi između više vanjskih dobavljača. Njegovi se proizvodi primjenjuju u kemijskoj industriji ugljena, metalurgiji, proizvodnji električne energije i industriji sintetičkog amonijaka opisanoj ranije u ovom vodiču, a isporučeni su i na inozemna tržišta, odražavajući široku sektorsku važnost tehnologije lemljenog ekonomajzera na bazi nikla u različitim uvjetima dimnih plinova i regionalnim industrijskim bazama.
Za pogone koji procjenjuju veleprodajnu narudžbu lemljenog ekonomajzera na bazi nikla ili posebno projektiranu jedinicu za specifične uvjete plina, rad s tvornicom opreme za kemijske procese koja kombinira iskustvo dizajna toplinskih cijevi sa znanjem i iskustvom izrade tlačnih posuda može pojednostaviti koordinaciju tijekom faze projektiranja i instalacije, budući da se strukturna, toplinska i metalurška pitanja rješavaju unutar jednog tehničkog tima, a ne da se dijele na različite dobavljače.
Ključni zaključak: koordinirana interna sposobnost razvoja toplinskih cijevi, tvrdog lemljenja na bazi nikla i izrade tlačnih posuda podržava dosljedniju kontrolu kvalitete u kompletnom paketu ekonomajzera.
Pomoći ćemo vam da krenete prema uspjehu.

Maqiao North High tech Industrial Aglomeration Zone, Jingjiang City, Taizhou City, Jiangsu Province

+86-18752676699 / +86-13961025664
 Previous