English
Vijesti
Dom / Vijesti / Vijesti iz industrije / Kako popraviti bojler koji curi: uzroci, dijagnoza, koraci popravka u postrojenjima
Lokva ispod kućišta industrijskog bojlera rijetko je samo problem vodovoda. Na kotlu za otpadnu toplinu dimnih plinova od 60 t/h, voda koja se pojavljuje duž spoja kućišta obično ukazuje na jednu od tri stvari: neuspjeli zavar između cijevi i cijevne plohe, stanjenu cijev ekonomajzera ili brtvu otvora za rukohvat. Te tri greške izgledaju gotovo identično gledano sa staze, a njihovo ispravljanje košta jako različite iznose novca i vremena zastoja.
Iskušenje je uvijek isto: zategnite nešto, ostavite jedinicu na mreži i riješite to tijekom sljedećeg planiranog prekida rada. To je upravo način na koji se četverosatni posao popravka curenja bojlera pretvara u trotjedni projekt zamjene s priloženom proizvodnom kaznom.
Dakle, prvo je zaključak. Zaustavite, izolirajte i locirajte prije nego što itko dotakne francuski ključ. U industrijskim kotlovima i kotlovima za otpadnu toplinu, otprilike dvije trećine curenja na strani vode dolazi s malog, predvidljivog niza lokacija, a svako mjesto ima preferiranu metodu popravka s vlastitom tolerancijom za kašnjenje. Ono što slijedi pokriva što uzrokuje curenje, kako ih sigurno dijagnosticirati, kako se mogućnosti popravka uspoređuju s vremenom i cijenom te koji izbori materijala i dizajna održavaju kotao suhim sljedeće desetljeće.
Locirajte izvor curenja prije otvaranja jedne kutije s alatom — metoda popravka određena je mehanizmom kvara, a ne mjestom na kojem voda kaplje.
Curenja bojlera nisu slučajna. Skupljaju se oko ograničenog broja mehanizama, a svaki mehanizam ostavlja svoj vlastiti potpis na metalu. Ako možete imenovati mehanizam, možete predvidjeti popravak, zastoj i vjerojatnost da se curenje vrati na isto mjesto unutar dvanaest mjeseci.
| Mjesto curenja | Najvjerojatnije glavni uzrok | Prva terenska provjera | Poželjan popravak |
|---|---|---|---|
| Zavarivanje cijevi na cijevni lim | Ciklička toplinska ekspanzija, ograničen vrh zavara | Ispitivanje penetracijom boje, boroskop spoja | Lokalni popravak zavara plus smanjenje naprezanja |
| Stijenka cijevi ekonomajzera ili predgrijača zraka | Korozija kisele točke rosišta, nizak pH napojne vode | Ultrazvučno mjerenje debljine stijenke | Sekcija retube s dizajnom otpornim na koroziju |
| Površina cijevi na strani vatre u blizini puhala čađe | Erozija pepela, rezanje parom | Vizualni pregled tijekom remonta | Popravak rukavca ili zamjena jedne cijevi |
| Brtve šahtova i šahtova | Stara brtva, nejednak moment zavrtnja, iskrivljeno sjedište | Niskotlačno punjenje i promatranje spojeva | Nova brtva s dokumentiranim slijedom zakretnog momenta |
| Prirubnički i vijčani spojevi | Opuštanje vijka pod toplinskim ciklusom | Termovizijsko snimanje dok je jedinica topla | Ponovno zategnite prema specifikaciji, dodajte opružne podloške |
| Dilatacijski spojevi i kućište | Diferencijalno kretanje izvan hoda mijeha | Vizualno mjerenje hoda i razmaka | Redizajnirajte element proširenja |
| Kolektori i cijevi za ispuhivanje | Puzanje, erozija-korozija od mokre pare | Ispitivanje tvrdoće, ultrazvučno mapiranje debljine | Zamjena kolektora ili segmenta cijevi |
Dva brza načina za sužavanje popisa. Prvo pitajte kada se pojavi curenje. Curenje koje se pojavljuje samo pri hladnom pokretanju je problem zgloba povezan sa stezanjem; curenje koje raste s opterećenjem obično je korozija ili erozija potaknuta protokom i temperaturom. Drugo, pitajte gdje voda izlazi u odnosu na plinski put. Kvarovi na strani vode smoče vanjsko kućište i izolaciju, dok se kvarovi cijevi na strani požara često pokazuju kao bijela para u dimovodu ili kao porast temperature dimnjaka prije nego što je voda vidljiva.
Većina curenja iz kotla simptomi su neusklađenosti između stvarnih radnih uvjeta i dizajna materijala, ekspanzije ili obrade vode — a ne dokaz da je netko prije deset godina loše zavarivao.
Popravak bojlera koji curi počinje mnogo prije nego što stigne aparat za zavarivanje. Slijed u nastavku je onaj koji preporučujemo timovima za održavanje pogona, a osmišljen je da zaštiti i posadu i dokaze koji vam govore što je zapravo pogriješilo.
Napomena o hidrostatskom ispitivanju: svako ispitivanje iznad projektnog tlaka mora slijediti primjenjivi kod i vlastitu ovjerenu dokumentaciju kotla, a na kotlu za otpadnu toplinu s priključenim kanalom na strani plina, put plina mora biti pozitivno izoliran i pročišćen prije uvođenja vode. Rezanje tog kuta je najbrži način da se zadatak održavanja pretvori u incident.
Dijagnostički slijed nije papirologija — radni podaci i mapa debljine koje prikupite u trećim i šestim koracima odlučuju hoće li popravak trajati jednu godinu ili petnaest.
Kada se zapisi o održavanju poredaju po lokaciji umjesto po datumu, obrazac se pojavljuje gotovo odmah. Kotlovi su projektirani sklopovi s konačnim brojem slabih točaka, a te se slabe točke dosljedno ponašaju u vrlo različitim industrijama. Baterija koksne peći, stroj za sinteriranje i kotao elektrane imaju različitu kemiju dimnih plinova i različite profile opterećenja, no distribucija njihovih curenja je nevjerojatno slična. Poznavanje očekivane distribucije mijenja način na koji skladištite rezervne dijelove, kako pišete put inspekcije i kako dajete informacije ekipi za održavanje prije prekida rada. Grafikon u nastavku prikazuje reprezentativnu distribuciju prijavljenih mjesta curenja iz inspekcija industrijskih kotlova i kotlova za otpadnu toplinu; pojedinačna postrojenja će se razlikovati prema gorivu, obradi vode i radnom ciklusu.
Prijavljena mjesta curenja kroz inspekcije industrijskih kotlova (ilustrativna distribucija, postotak svih zabilježenih curenja)
Prva stvar koju dijagram kaže je da se otprilike trećina svih curenja nalazi na spoju cijevi i cijevne ploče, što je jedino mjesto u kotlu gdje su tri različita materijala s tri različite brzine širenja zavarena u jednu ograničenu vezu. Ta koncentracija nije greška u proizvodnji; to je prirodna posljedica cikličkog toplinskog opterećenja na kruti spoj.
Drugi klaster, s dvadeset i šest posto, pokriva cijevi ekonomajzera i predgrijača zraka. Ove komponente žive na hladnom kraju plinskog puta gdje temperatura metalne površine pada ispod kiselinske točke rosišta, tako da će kotao koji koristi gorivo koje sadrži sumpor i ima nisku temperaturu izlaznog plina uvijek prvi izgubiti svoj ekonomizator. Ako je vaše postrojenje zamijenilo cijevi ekonomajzera dva puta u pet godina, problem je margina površinske temperature, a ne dobavljač cijevi.
Treća skupina, brtve, ručke i prirubnice sa sedamnaest posto, najviše je frustrirajuća jer se gotovo u potpunosti može izbjeći. Ova curenja dolaze od starog elastomera, neravnomjernog zakretnog momenta vijaka, iskrivljenih sjedišta i spojeva koji su ponovno zategnuti na osjećaj, a ne prema specifikaciji. Jeftino ih je popravljati pojedinačno, a skupo skupo, jer svaki košta izolaciju, hlađenje i ponovno pokretanje.
Erozija izazvana požarom u blizini puhala čađe čini dvanaest posto. Uzorak je ovdje vrlo lokaliziran: erozija slijedi putanju mlaza pare, tako da su oštećene cijevi obično svaki put ista tri ili četiri reda. Rotiranje položaja puhala čađe ili prilagođavanje redoslijeda puhanja između prekida rada obično značajno smanjuje ovaj broj.
Dilatacijski spojevi i kućište čine sedam posto, a kolektori i cijevi za ispuhivanje četiri posto. To su niskofrekventni kvarovi s velikim posljedicama. Propuštajuća dilatacijska spojnica oštećuje izolaciju i kućište, ali rijetko prijeti granici tlaka, dok puzajuće pukotine u zaglavlju mogu biti događaj prisilnog prekida rada s dugim vremenom čekanja za zamjenski okov.
Čitajući zajedno, distribucija podržava jednostavnu strategiju održavanja. Uložite većinu proračuna za inspekciju u spojeve cijevi i cijevnih ploča, nizove ekonomajzera i vijčane spojeve, jer ta tri područja nose sedamdeset sedam posto rizika. Iskoristite preostali napor za mapiranje debljine na kolektorima i cjevovodu, gdje su kvarovi rijetki, ali ozbiljni.
Također objašnjava zašto opći savjeti o popravljanju bojlera koji cure tako često razočaravaju. Postrojenje koje svoj prekid rada potroši na popravke kućišta, dok mu ulazna temperatura u ekonomajzer ostaje ispod točke rosišta, vratit će se na posao u roku od osamnaest mjeseci. Distribucija vam govori gdje prvo tražiti, a podaci o radu govore vam zašto je curenje odabralo to mjesto.
Tri područja — spojevi cijevi na cijevni lim, nizovi cijevi na hladnom kraju i vijčani spojevi — nose više od tri četvrtine ukupnog rizika od curenja iz kotla, tako da zaslužuju većinu proračuna za svaki pregled.
Jednom kada je mehanizam poznat, mogućnosti popravka brzo se sužavaju. Donja usporedba napisana je iz perspektive operativnog postrojenja koje mora birati između dvodnevnog popravka i šestotjedne zamjene, te pretpostavlja da se poštuju šifra kotla i dokumentacija proizvođača.
| metoda | Najprikladniji za | Tipično vrijeme prekida rada | Relativni trošak | Realan vijek trajanja |
|---|---|---|---|---|
| Lokalni popravak zavara | Izolirana pukotina vrha zavara, mala jama na debelom tlačnom dijelu | 1 do 3 dana | Niska | 3 do 10 godina ako se otkloni uzrok |
| Začepljenje cijevi | Pojedinačne pokvarene cijevi, do otprilike deset posto banke | 1 do 2 dana | Niska | Neodređeno, ali su kapacitet i bilanca protoka smanjeni |
| Sleeving | Oštećenje od erozije ili korozije na maloj duljini cijevi | 2 do 4 dana | Niska to medium | 2 do 6 godina |
| Sekcija retube | Višestruki kvarovi koncentrirani u jednoj banci | 1 do 3 tjedna | srednje | 8 do 15 godina |
| Kompletna zamjena snopa cijevi | Rasprostranjen gubitak zida ili promjena dužnosti | 3 do 6 tjedana | srednje to high | 15 ili više godina |
| Potpuna zamjena jedinice | Oštećenje školjke, bubnja ili glave; dužnost više ne odgovara dizajnu | 2 do 6 mjeseci uključujući izradu | visoko | 20 ili više godina |
Za tim stolom stoje tri praktična pravila. Prvo, zatvaranje je stabilizacijska mjera, a ne rješenje. Svaka začepljena cijev smanjuje područje prijenosa topline i podiže izlaznu temperaturu dimnih plinova, što zauzvrat gura preostale cijevi bliže njihovoj točki rosišta. Uključite više od oko deset posto vode i učinkovito ste redizajnirali kotao bez inžinjeringa.
Drugo, popravci zavarivanjem traju samo ako se riješi ograničenje koje je uzrokovalo izvornu pukotinu. Na spoju cijevi s cijevnom pločom to znači provjeru dopuštenog širenja, razmaka između cijevi i rupe i toplinsku obradu nakon zavarivanja. Popravak koji zanemaruje te tri stavke će puknuti na istom prstu, obično u roku od godinu dana.
Treće, ekonomičnost popravka treba prosuđivati prema isporučenoj toplini, a ne prema fakturi popravka. Ekonomajzer koji curi, a koji je začepljen umjesto ponovno postavljen, povisuje izlaznu temperaturu dimnih plinova, što povećava potrošnju goriva svaki sat rada kotla. Na jedinici koja neprekidno puca, ta kazna može premašiti cijenu odgovarajuće retube unutar dvije ili tri radne sezone.
Začepljenjem i zavarivanjem dobivate vrijeme; samo popravak koji uklanja mehanički ili kemijski uzrok curenja kupuje pouzdanost.
Kada popravak više nema smisla, odluka o zamjeni ovisi o tome gdje se kotao nalazi u procesu. Kotlovi za otpadnu toplinu nisu međusobno zamjenjivi proizvodi; svaka konfiguracija usklađena je s izvorom plina, opterećenjem prašinom i profilom temperature. Traka ispod navodi konfiguracije koje se najčešće navode u kemijskim, metalurškim, energetskim i amonijačnim postrojenjima.
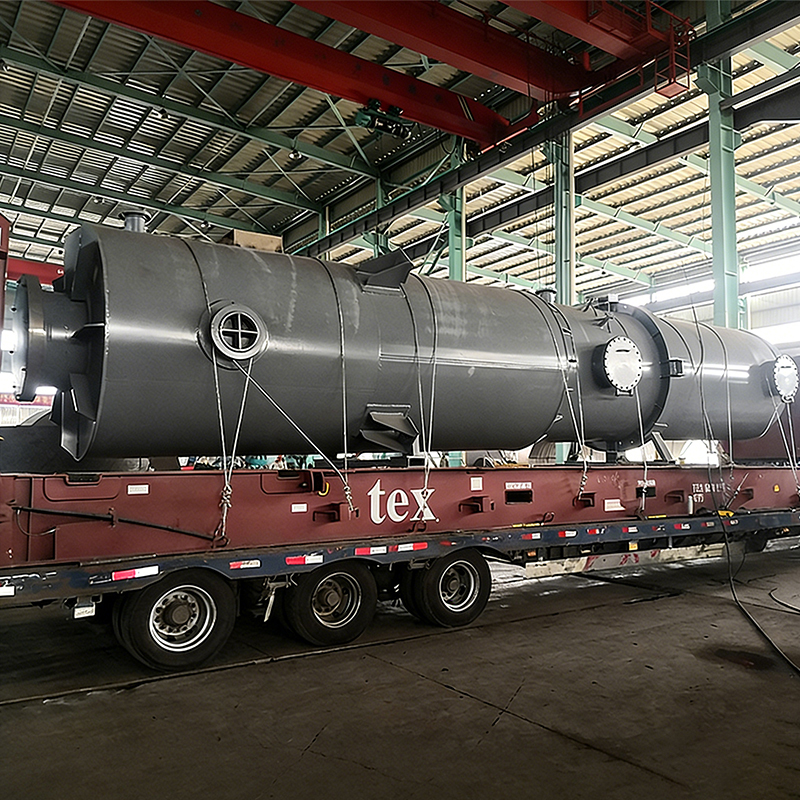
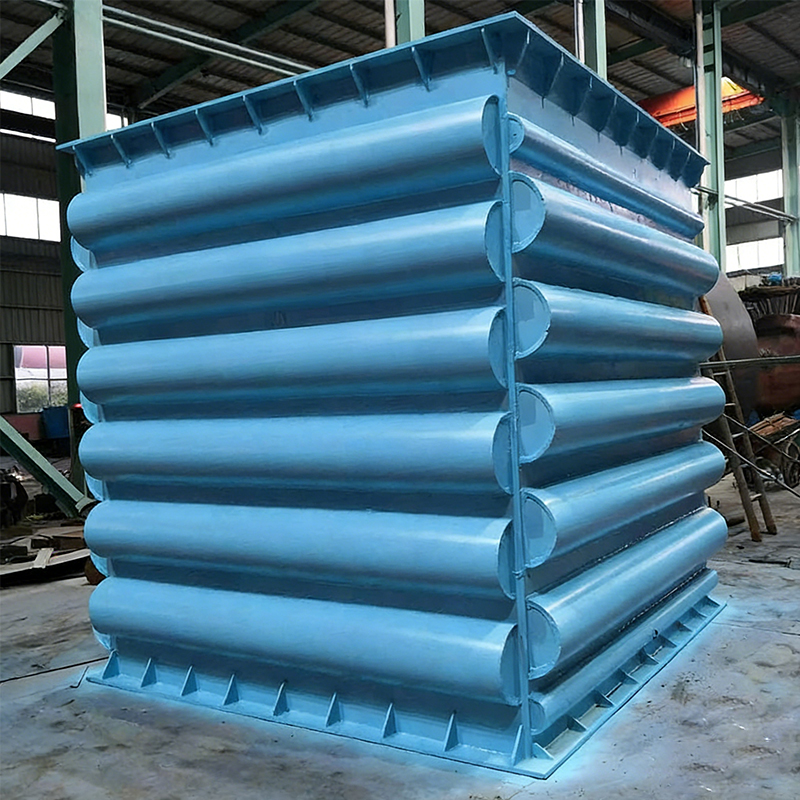 Kotao za otpadnu toplinu dimnih plinova iz koksne peći Kotao za otpadnu toplinu dimnih plinova iz koksne peći visoko je učinkovit uređaj koji štedi energiju posebno razvijen za industriju koksanja. Cilj mu je oporaviti i iskoristiti ... Pogledajte proizvod →
Za svaku od ovih pozicija postavite ista četiri pitanja prije nego što zatražite ponudu. Koji je projektirani protok plina i temperaturni raspon na ulazu, uključujući uvjete poremećaja? Kolika je količina prašine i raspodjela veličine čestica na ulazu? Koliki je sadržaj sumpora i vlage, a time i kiselo rosište koje postavlja minimalnu temperaturu metala? I na kojoj snazi tvornica zapravo radi, za razliku od raspona s natpisne pločice?
Odabir dobavljača je važan jednako kao i konfiguracija. Kotao za otpadnu toplinu je posuda pod tlakom s površinom za prijenos topline na strani plina, tako da proizvođač treba kvalifikaciju i kotla i posude pod tlakom i praktično iskustvo s specifičnom okolinom prašine i korozije. Dobavljač koji je izgradio samo izmjenjivače topline čistog plina obično će premalo specificirati razmak cijevi i ispuhivanje čađe, a prvo curenje pojavit će se u drugoj godini rada.
Prije usporedbe cijena uskladite konfiguraciju kotla s položajem procesa, opterećenjem prašinom i kiselim rosištem — greške u konfiguraciji ne mogu se ispraviti popustom.
Većina sprječavanja curenja u industrijskom kotlu događa se u fazi crtanja, a ne u radionici za održavanje. Tri dizajnerske odluke obavljaju većinu posla: održavanje temperature metala iznad točke kiselog rosišta, odabir dizajna spoja koji tolerira diferencijalnu ekspanziju i ograničavanje brzine plina u prvim redovima cijevi.
Korozija točke rosišta je dominantni mehanizam u ekonomajzerima i predgrijačima zraka. Inženjerski odgovor je dokumentirana granica između minimalne temperature metala i izračunate točke kiselog rosišta, koja se održava u cijelom radnom rasponu uključujući uvjete niskog opterećenja. Kotao koji održava ovu marginu pri punom opterećenju, ali padne ispod nje pri opterećenju od četrdeset posto, i dalje će kvariti, samo sporije.
Dok se konvencionalni zavareni spojevi ekonomajzera bore s visokom temperaturom, velikom prašinom i korozivnim kondenzatom, lemljene konstrukcije nude drugačiji niz kompromisa. Lemljeni ekonomajzer na bazi nikla koristi potpuno lemljeni spoj cijevi i glave, čime se uklanja dugi vrh zavara koji djeluje kao inicijator pukotina na ciklički opterećenim spojevima i osigurava ujednačeniji kontakt između cijevi i rebra. Dodatni metal je odabran zbog otpornosti na koroziju, a ne zbog jednostavnosti zavarivanja, a rezultirajuća površina otporna je na kiseli kondenzat koji napada hladni kraj putanje dimnih plinova.
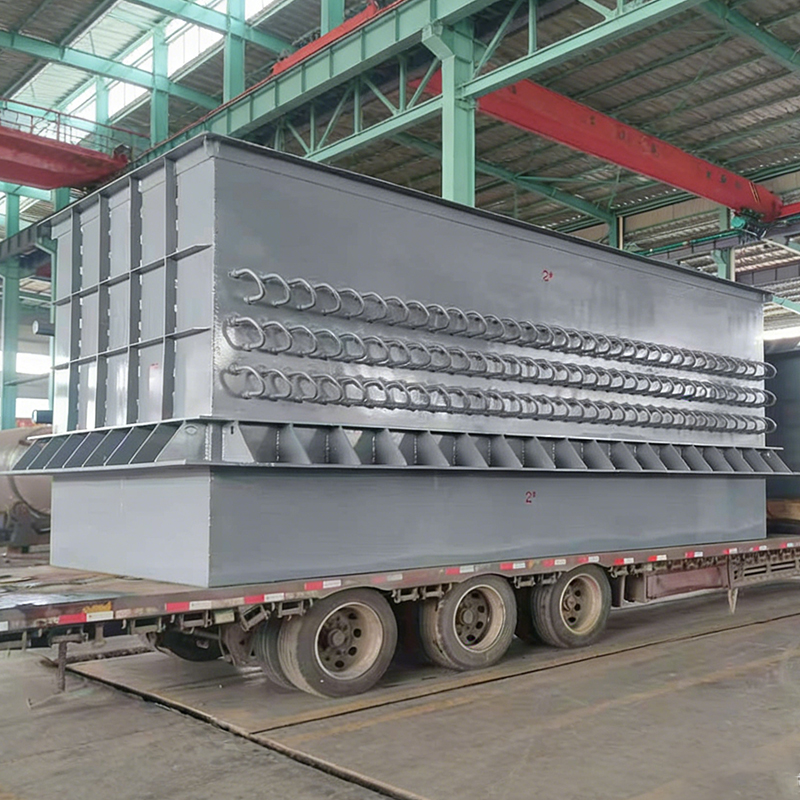
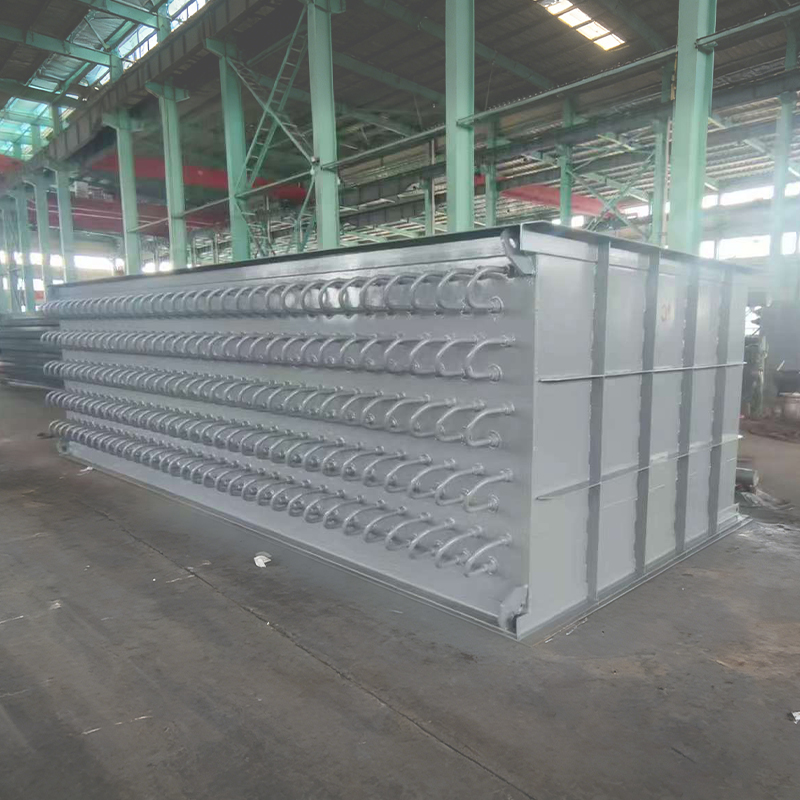 Lemljeni ekonomajzer na bazi nikla Lemljeni ekonomajzer na bazi niklas are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Pogledajte proizvod →
Tamo gdje je zahtjev jednostavno zagrijati zrak za izgaranje preostalom toplinom dimnih plinova, predgrijač zraka je ekonomičniji izbor, pod uvjetom da se održava granica temperature hladnog kraja i da se prolazi na strani plina mogu očistiti bez rastavljanja cijele banke. Odabir između ova dva treba slijediti analizu dimnih plinova, a ne redoslijed kataloga opreme.
Erozija se kreće otprilike s kubom brzine plina, tako da bi prvi redovi prašnjavog kotla trebali biti projektirani za manju brzinu od ostatka snopa. Postavljanje puhala čađe također je važno: puhalo koje godinama usmjerava paru na isti niz cijevi iz istog kuta nagrizat će predvidljivu liniju cijevi, a rotiranje redoslijeda između prekida je jeftin način za raspodjelu trošenja.
Sa strane vode, detalji dizajna koji sprječavaju curenje manje su glamurozni, ali jednako odlučujući: ispravni unutarnji dijelovi bubnja kako bi se izbjeglo prenošenje pare, odgovarajući kapacitet ispuhivanja za kontrolu otopljenih krutih tvari i deaerator koji stvarno uklanja kisik, a ne onaj koji je samo prisutan na shemi toka. Problemi s kemijom vode pojavljuju se na površini cijevi mjesecima kasnije, a do tada je oštećenje već lokalizirano udubljenje.
Dokumentirana margina temperature hladnog kraja i dizajn spoja koji tolerira diferencijalnu ekspanziju sprječavaju više curenja nego što bilo koji režim održavanja može popraviti.
Odluku treba donijeti prema četiri broja: izmjerenoj debljini stijenke u odnosu na minimalno zahtijevanu, broju curenja u trenutnom radnom razdoblju u usporedbi s prethodnim, preostalom projektiranom vijeku trajanja tlačnih dijelova i vrijednosti jednog dana izgubljene proizvodnje. Kada ti brojevi pokazuju u različitim smjerovima, upotrijebite kriterije u nastavku.
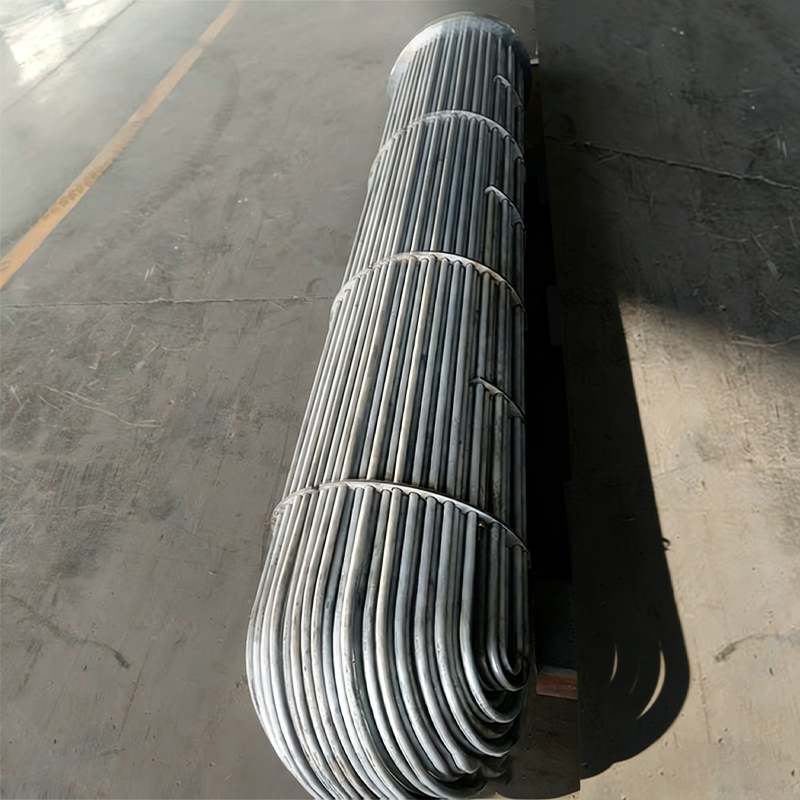 Oklopni i cijevni izmjenjivač topline Cijevni izmjenjivač topline tipičan je i univerzalan industrijski izmjenjivač topline. Njegova središnja struktura sastoji se od velike ljuske (strana ljuske) u kojoj se nalazi cijev ... Pogledajte proizvod →
| Popravite na mjestu kada | Planirajte zamjenu kada |
|---|---|
|
|
Izračun povrata isplati se pravilno izvršiti. Propušteni ekonomajzer koji prisiljava postrojenje da zaobiđe dio površine za prijenos topline povećava izlaznu temperaturu dimnih plinova, a svaki stupanj izgubljenog povrata pretvara se u dodatno gorivo po satu. Pomnožite tu kaznu po satu s godišnjim radnim satima, dodajte troškove neplaniranih prekida rada koje je uzrokovala trenutna jedinica i usporedite ukupni iznos s isporučenom cijenom zamjenske banke uključujući instalaciju.
Na mnogim jedinicama s kontinuiranim radom aritmetika se rješava u korist zamjene unutar dvije do tri godine, a to je prije uračunavanja rizika od prisilnog prekida rada tijekom razdoblja najveće proizvodnje. Nasuprot tome, na jedinicama koje rade nekoliko tjedana godišnje, popravak na licu mjesta s ispravnom kemijom vode može ostati racionalan izbor cijelo desetljeće.
Još jedna varijabla zaslužuje spomenuti: trošak popravka loše kvalitete. Zavar koji prođe hidrostatsko ispitivanje, ali ostavi koncentraciju naprezanja na vrhu, opet će pokvariti, a drugi kvar obično košta više od prvog jer dolazi bez upozorenja i često tijekom proizvodne kampanje.
Zamijenite kada učestalost curenja raste u više skupina i kada je debljina stijenke na minimumu koda; popraviti samo kada je mehanizam poznat i preostali životni vijek pokriva sljedeći ciklus ispada.
Popravljeni kotao ostaje popravljen samo ako se tri pokretača stvaranja curenja drže unutar svoje projektirane ovojnice. Kemija vode kontrolira brzinu gubitka stijenke iznutra, cikličko opterećenje kontrolira nakupljanje oštećenja uslijed zamora na spojevima, a intervali inspekcije odlučuju hoće li sljedeće curenje pronaći tehničar ili operater u smjeni usred noći.
| Interval | aktivnost | Zapis | Riješen mehanizam curenja |
|---|---|---|---|
| Svaka smjena | Provjerite stabilnost razine bubnja, postupak ispuhivanja i vidljivo curenje | Dnevnik očitavanja i opažanja | Operativni izleti, brtvilo plakanje |
| Dnevno | Ispitivanje pH napojne vode, vodljivosti i otopljenog kisika | Grafikon trendova, a ne samo vrijednost | Jamičasta korozija na strani vode i korozija ispod naslaga |
| Tjedni | Provjera izlazne temperature dimnih plinova i neprozirnosti dimnjaka | Temperatura u odnosu na osnovno opterećenje | Rano curenje cijevi, onečišćenje i premosnica |
| Mjesečno | Termovizijsko snimanje kućišta, prirubnica i vrata šahtova dok su topli | Slike u odnosu na prethodne mjesece | Spojevi i brtve cure prije kvara |
| Godišnji prekid rada | Ultrazvučno mapiranje debljine blokova ekonomajzera i predgrijača zraka | Mrežno mapirana očitanja | Stanjenje stijenke od korozije i erozije |
| Godišnji prekid rada | Ispitivanje penetrantom boje ili magnetskim česticama zavarenih spojeva cijevi na cijevni lim | Evidencija spojnica po spojnicama | Pukotine od zamora na ukočenim spojevima |
| Svakih 3 do 5 godina | Potpuni pregled tlačnog dijela, ispitivanje tvrdoće zaglavlja, mjerenje hoda dilatacijskih spojeva | Ovjereno izvješće o pregledu | Puzanje, prekoračenje ekspanzije, oštećenje kućišta |
Dvije navike čine ove intervale učinkovitima. Prvi je usporedba očitanja s osnovnom linijom ispravljenom opterećenjem, a ne s fiksnom vrijednošću alarma, jer se većina curenja najavljuje kao mala promjena trenda puno prije nego što prijeđu prag. Drugi je upisivanje ispravka kemije vode u isti radni nalog kao i mehanički popravak, tako da se popravak i uzrok zatvaraju zajedno.
Ciklusiranje opterećenja zaslužuje posebnu pozornost. Svako pokretanje i isključivanje primjenjuje puni toplinski ciklus na spojeve cijevi i cijevnih ploča, zaglavlja i ekspanzijskih elemenata, a oštećenja uslijed zamora se akumuliraju bez obzira na to koliko je pažljivo popravak obavljen. Smanjenje broja nepotrebnih ciklusa i zadržavanje stopa povećanja unutar krivulje proizvođača ne košta ništa i izravno produljuje interval između curenja.
Tjedno pratite trend kemije i temperature izlaznog plina — bojler koji curi gotovo se uvijek pokaže kao promjena trenda tjednima prije nego što se pokaže kao voda na podu.
Jednom kada se odluka prijeđe s popravka na zamjenu, pitanje izvora postaje praktično: tko može isporučiti tlačni dio koji odgovara postojećim kanalima, udovoljava primjenjivim zahtjevima bojlera i tlačne posude i stiže unutar prozora zastoja? Odgovor je obično proizvođač originalne opreme, a ne trgovina opće proizvodnje, iz tri razloga.
Prva je kvalifikacija. Banka kotla za otpadnu toplinu je granična komponenta tlaka, a proizvođaču su potrebna odobrenja za dizajn i izradu koja se odnose na vašu jurisdikciju. U Kini to znači licencu za proizvodnju tlačnih posuda treće klase za rad u kućanstvu i žig ASME za izvezenu opremu ili međunarodno financirane projekte. Opći proizvođač čelika ne može legitimno isporučiti taj dio, koliko god ponuda izgledala konkurentno.
Drugo je procesno znanje. Površine za prijenos topline na strani plina kvare se na specifične načine u određenim industrijama, a proizvođač koji je isporučio aplikacije za koksne peći, sinteriranje i puhanje kisikom već će znati uzorke erozije i onečišćenja. To se iskustvo očituje u razmaku cijevi, postavljanju puhala čađe, hodu ekspanzijskog zgloba i margini temperature hladnog kraja, što je sve nevidljivo na crtežu općeg rasporeda, ali odlučujuće u radu.
Treći je opseg isporuke. Za popravak curenja ili zamjenu obično je potrebno više od paketa: potrebne su modifikacije kanala, strukturni oslonci, izolacija, vatrostalni detalji, instrumentacija i podrška pri puštanju u pogon. Rad s jednim dobavljačem koji dizajnira, proizvodi, instalira i pušta u rad uklanja rizik sučelja između tri ili četiri odvojena izvođača.
Kada procjenjujete potencijalne dobavljače, tražite dokaze, a ne tvrdnje: pismene kvalifikacije tlačne posude i kotla, vlastitu proizvodnu opremu koja određuje dostižnu kvalitetu spojeva i popis referenci iz postrojenja koja rade s usporedivim plinskim uvjetima. Proizvođač s vlastitom peći za tvrdo lemljenje, kapacitetom za namotavanje rebara i proizvodnom linijom toplinske cijevi ima izravnu kontrolu nad spojevima koji uzrokuju većinu curenja na hladnom kraju, što je značajna razlika od dobavljača koji podugovara te operacije.
Za postrojenja koja posluju u inozemstvu, razgovor o nabavi također bi trebao potvrditi praksu dokumentacije: certifikate o materijalima, specifikacije postupka zavarivanja i kvalifikacijske zapise, izvješća o ispitivanju bez razaranja, certifikate o hidrostatičkim ispitivanjima i nacrte izvedenih radova. Ti su dokumenti ono što će inspektor tražiti, a njihov nedostatak može odgoditi puštanje u pogon dugo nakon što je oprema stigla na gradilište.
Konačno, cijenu treba procijeniti na temelju ukupnih troškova koji uključuju isporučenu izvedbu povrata topline, očekivani interval između intervencija održavanja i vrijeme odgovora dobavljača za rezervne dijelove. Jeftiniji snop koji začepi hladni dio s produktima korozije u roku od osamnaest mjeseci nije uopće jeftiniji.
Izvorni tlačni dijelovi od kvalificiranog proizvođača kotlova i tlačnih posuda s vlastitom zajedničkom proizvodnjom — dokumentacija i kvaliteta spojeva ne mogu se pregledati u radu podizvođača nakon isporuke.
U stotinama inspekcija i popravaka ponavlja se istih pet pogrešaka. Svaki je jeftin za izbjegavanje i skup za ponavljanje.
Svaka od ovih pogrešaka iza sebe ima kratkoročnu logiku — vremenski pritisak, proračunski pritisak, vremenski okvir koji već izmiče. Problem je u tome što trošak pogreške pada na proračun za sljedeće održavanje, često tijekom proizvodne kampanje kada si postrojenje najmanje može priuštiti neplanirano zaustavljanje.
Jednostavna disciplina rješava većinu njih: prije nego što se popravak završi, zabilježite mehanizam, metodu popravka, mjerenje koje ga je opravdalo i radnu promjenu koja će spriječiti ponavljanje. Deset minuta dokumentacije na kraju popravka najjeftinije je ulaganje u pouzdanost dostupno postrojenju.
Svaki popravak curenja trebao bi se zatvoriti snimljenim mehanizmom i odgovarajućom radnom promjenom — inače se isto curenje jednostavno zakazuje za kasniji datum.
Dvije stranice koje vrijedi držati otvorene dok se priprema odluka o popravku ili zamjeni:
Obje stranice pretpostavljaju isto polazište kao i ovaj članak: razumjeti mehanizam, zatim odabrati opremu.
Dobre odluke o odabiru izvora počinju s jasnim mehanizmom kvara — donesite analizu plina, mapu debljine i povijest curenja na prvi razgovor s dobavljačem.
Popravljanje bojlera koji curi je niz odluka, a ne jedan zadatak. Identificirajte mjesto, potvrdite mehanizam, odaberite popravak koji uklanja uzrok i zabilježite radnu promjenu koja ga sprječava da se vrati. Kada podaci o debljini i učestalosti curenja kažu da je jedinica gotova, tretirajte zamjenu kao inženjerski projekt s priloženom pozicijom procesa, opterećenjem prašinom i točkom kiselog rosišta te navedite opremu prema tim brojevima, a ne prema stranici kataloga.
Pogoni koji slijede taj redoslijed obično imaju manje curenja, kraće prekide i dulji interval između velikih intervencija. Postrojenja koja traže vodu umjesto mehanizma ponovo vide isto curenje, obično ubrzo nakon sljedećeg ponovnog pokretanja i obično u najneprikladnijem trenutku proizvodne godine. Razlika između to dvoje nije proračun; to je redoslijed kojim se postavljaju pitanja.
Pitajte o mehanizmu prije metode i o dizajnu prije cijene - sama ta narudžba sprječava većinu ponovljenih curenja bojlera.
Pomoći ćemo vam da krenete prema uspjehu.

Maqiao North High tech Industrial Aglomeration Zone, Jingjiang City, Taizhou City, Jiangsu Province

+86-18752676699 / +86-13961025664